
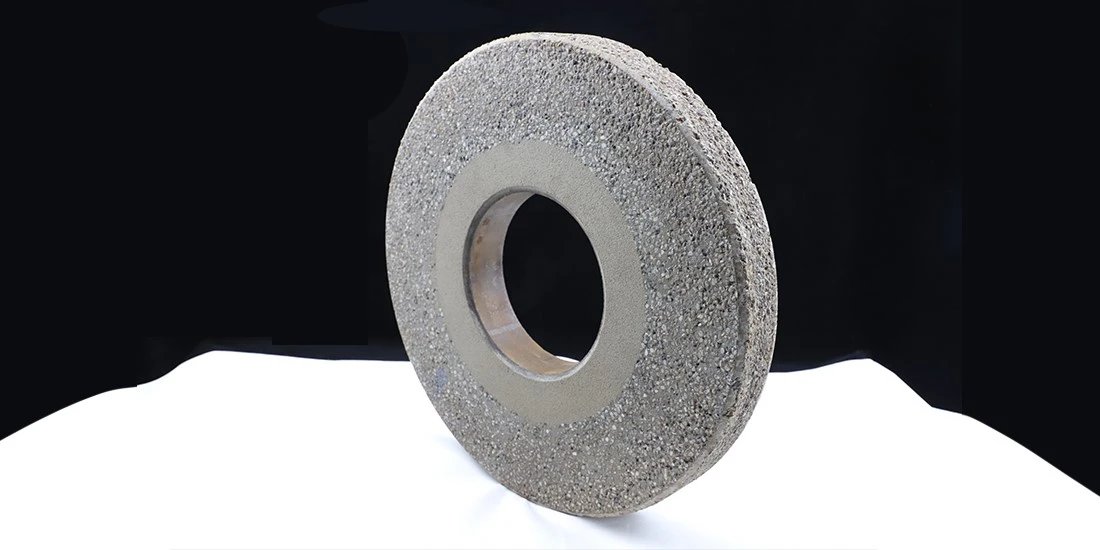
Við framleiðslu á plastefniþungur slípihjóls, það eru tveir aðskildir mótunarferli: kaldpressun og heitpressun. Þessir tveir ferlar eru ekki bara tæknilegir kostir heldur tákna tvær tæknilegar leiðir sem þróaðar eru til að uppfylla mismunandi rekstrarkröfur.
I. Hvað eru plastefni þungar slípihjól?
Trjákvoða þungar mala hjól eru fyrst og fremst notuð til að mala ál og hleif í stál- og steypuiðnaðinum, þola mjög háan geislaþrýsting og höggálag. Þessi hjól verða að hafa mjög mikinn styrk, framúrskarandi hitaþol og stöðugan malaafköst til að vinna á öruggan og skilvirkan hátt undir þrýstingi sem nær þúsundum Newtons.
Það er einmitt vegna þessara krefjandi rekstraraðstæðna sem framleiðsluferlar fyrir plastefni þunga slípihjóla hafa þróast í tvær tæknilegar leiðir: kaldpressun og heitpressun.
II. Kaldpressun vs heitpressun: Mikilvægi munurinn
1. Kaldpressunarferli
Blandan er pressuð í form við stofuhita, síðan send í ofn til lengri upphitunar til að lækna.
Eiginleikar: Lágur búnaðarþröskuldur, hentugur fyrir fjöl-fjölbreytni litla-lotuframleiðslu, en með tiltölulega lausa örbyggingu.
2. Heitt pressunarferli
Mótun og ráðhús eiga sér stað samtímis við háan hita upp á 150 gráður -200 gráður, þar sem plastefnið flæðir í bráðnu ástandi og hylur slípiefnin.
Eiginleikar: Krefst sérhæfðra upphitaðra pressa með meiri fjárfestingu, en skilar sér í mjög þéttum þjöppum sem henta til fjöldaframleiðslu.
III. Af hverju eru þessir tveir ferlar til?
Ástæða 1: Mismunandi styrkleikakröfur
Fyrir þungar slípihjól úr plastefni er styrkur mikilvægasti vísirinn. Heitpressunarferlið hámarkar útrýmingu svitahola, gerir plastefninu og slípiefninu kleift að mynda þétta þrívíddar netkerfisbyggingu, sem veitir plastefni þungum slípihjólum einstaklega mikla höggþol. Kald-pressuð hjól eru með tiltölulega lausa örbyggingu og eiga erfitt með að ná þeim styrkleikastigum sem krafist er fyrir erfiðar-vinnuskilyrði.
Ástæða tvö: Nýting á plastefnisvökva
Fenól plastefni bráðnar aðeins og flæðir við háan hita. Heitpressunarferlið nýtir þennan eiginleika og gerir bráðnu plastefninu kleift að komast jafnt inn í eyðurnar á milli hvers slípiefnis og mynda samfelldar bindibrýr. Kaldpressunarferlið getur ekki nýtt þennan vökva.
Ástæða þrjú: Framleiðsluhagkvæmni
Heitpressunarferlið hefur stutta mótunarlotu, sem gerir það hentugt fyrir fjöldaframleiðslu á plastefni þungum slípihjólum. Kaldpressunarferlið krefst langvarandi baksturs, sem leiðir til minni framleiðsluhagkvæmni, en býður upp á meiri sveigjanleika fyrir litla-lotuframleiðslu.
IV. Hvernig á að velja rétta plastefnisslípihjólið?
Veldu Byggt á rekstrarskilyrðum:
Fyrir miklar-vinnuaðgerðir eins og málmálun og hleifarslípun ætti að hafa forgang til þungar slípihjóla úr plastefni sem framleidd eru með heitpressunarferlinu til að tryggja styrk og öryggi.
Gefðu gaum að vörumerkjasamsetningum:
Jafnvel með sama ferli er formúluhönnun mismunandi milli mismunandi framleiðenda. Val á rótgrónum vörumerkjum er áreiðanlegra.
Hugleiddu kostnað-hagkvæmni:
Heit-pressuð hjól hafa hærri kostnað en við miklar-skylduaðstæður bjóða þau upp á lengri endingartíma og minni öryggisáhættu, sem gerir þau hagkvæmari til lengri tíma litið.
V. Niðurstaða
Munurinn á kaldpressuðum og heitpressuðum-þungum slípihjólum úr plastefni táknar í meginatriðum tæknilegar leiðir sem þróaðar eru til að uppfylla mismunandi rekstrarkröfur. Heitpressunarferlið, með miklum styrk og háum þéttleika, hefur orðið almennt val á þunga-slípunarsviðinu, á meðan kaldpressunarferlið viðheldur kostum sínum í sérstökum notkunum.
Skilningur á muninum á þessum tveimur ferlum hjálpar notendum að taka upplýstari ákvarðanir þegar þeir velja plastefni þunga slípihjól, sem tryggir öryggi og skilvirkni í malaaðgerðum.


